Inspektor narazí na hřídel 30 mm na 30,018 mm. Výkres vyžaduje nominální 30 mm a otázkou na pracovním stole je, zda se díl dodává nebo jde do odpadkového koše. Tabulka metrických tolerancí na to odpovídá v sekundách, ale pouze tehdy, když jsou do ní přivedeny tři vstupy ve správném pořadí: pásmo jmenovité velikosti, písmeno základní odchylky a stupeň tolerance. Nechte jednu z těch chyb a perfektně použitelná hřídel je sešrotována, zatímco skutečně uvolněný spoj stále dosahuje montáže. Tabulka není složitá. Jeho čtení je místo, kde se věci pokazí.
Nejprve stručná odpověď. Každá hodnota v tabulce metrických tolerancí je šířka pásma v mikronech, nikoli plus nebo minus číslo v milimetrech. U 30 mm otvoru IT7 je povolena odchylka velikosti 21 mikronů, což je 0,021 mm. Považovat těch 21 za milimetry nebo je rozpůlit na plus minus 10,5 mikronů, to jsou dvě chyby, které nejčastěji vidíme na příchozích kontrolních zprávách.
Tři vstupy za každou tabulkou metrických tolerancí
ISO 286 definuje systém. Část 1 stanoví stupně tolerance a část 2 uvádí mezní odchylky pro hřídele a otvory do 3150 mm. ANSI B4.1 pokrývá ekvivalent palce pomocí tisícin palce, takže výkres, který cituje oba systémy ve stejné poznámce, nebude sám se sebou souhlasit. Vyberte si jedno a zůstaňte u něj v celém tolerančním řetězci.
Nominální velikost je prvním vstupem. Tolerance oceňuje krok v pásmech a hranice pásem jsou důležitější, než většina lidí očekává. Prvek 30 mm patří do rozsahu od 18 do 30 mm, zatímco prvek 30,5 mm se již přesunul do rozsahu od 30 do 50 mm, kde je povolená odchylka širší.
Písmeno je druhý vstup. Malá písmena popisují hřídele, velká písmena otvory. Písmeno určuje, kde leží toleranční zóna vzhledem k nulové čáře, což je samotná nominální velikost, a tato poloha rozhoduje o tom, zda se spoj uvolní nebo sevře.
Známka je třetím vstupem. Hodnoty IT se pohybují od IT1 do IT18 a čím vyšší číslo, tím širší pásmo.
Základní tolerance ISO 286 v mikronech pro běžné třídy IT. Stejné hodnoty platí pro hřídele a otvory ve stejném jmenovitém pásmu, takže pouze písmeno odchylky rozhoduje o tom, zda se spoj vyčistí nebo sevře. | Jmenovitý průměr (mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
| Přes 3 až 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| Přes 6 až 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| Přes 10 až 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| Od 18 do 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| Přes 30 až 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| Přes 50 až 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| Přes 80 až 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
Nyní si přečtěte skutečný případ. Vrtání 30 mm na H7 se nachází v pásmu od 18 do 30 mm. H je otvor s nižší odchylkou nula, takže otvor může měřit kdekoli od 30 000 do 30 021 mm. Protilehlý hřídel k6 ve stejném pásmu se pohybuje od 30,002 do 30,015 mm. Kloub je přechodové uložení s vůlí až 19 mikronů nebo 15 mikronů interference, a to je úplný příběh páru.
IT Grades: Co každý krok skutečně kupuje
Každý krok v řadě tříd je zhruba 1,6krát širší než ten nad ním, což znamená, že přesnost se rychle prodraží. U otvoru 50 mm umožňuje IT8 39 mikronů a obvykle vychází ze soustruhu nebo slušného obráběcího centra. IT6 umožňuje 16 mikronů a obvykle znamená broušení, často s upínacím zařízením a zvláštním kontrolním průchodem.
Přizpůsobení třídy k práci udržuje náklady pod kontrolou. IT5 a IT6 patří mezi měřidla, čepy vřeten a sedla přesných ložisek. IT7 pokrývá většinu ložiskových těles, vývrtů převodovek a hydraulických vývrtů. IT8 vyhovuje lisovaným spojům, které potřebují pouze zůstat těsné, a IT9 až IT11 jsou přijatelné pro umístění prvků, které nikdy nepřenášejí zátěž.
Jedna kontrola, která zabrání pozdějším argumentům: přidejte tolerance dvou složek k nejistotě měření a porovnejte tuto celkovou hodnotu s oknem vůle, které spoj skutečně potřebuje. Pokud je součet větší než okno, žádný kontrolní plán návrh nezachrání.
Hřídel a otvor se hodí: Správné čtení písmen
Odchylky hřídele od a do g leží pod nulovou čarou, takže vždy vyčistí odpovídající otvor. Písmeno h uvádí horní odchylku na nulu, takže hřídel nikdy není větší než jmenovitá hodnota. Písmena ja k a ma n tvoří přechodové zóny a p až zc sedí nad nulovou čarou jako interference. Díry mají stejnou logiku jako velká písmena a vzor zrcadlí: A do G čisté, H sedí na nebo nad nominální hodnotou, přechod z J na N, interference P do ZC.
Základ díry, psaný s velkým H, je výchozí u většiny konstrukcí strojů, protože vystružená nebo vyvrtaná díra se snáze drží a hřídel lze brousit tak, aby to vyhovovalo. Základ hřídele s malým písmenem h se objeví, když hotový hřídelový materiál nebo zakoupený hřídel musí lícovat s několika různými otvory.
Rozsahy vůle a přesahu pro nominální spoj 30 mm, vypočtené z mezních odchylek ISO 286. Záporné hodnoty jsou interference, kladné hodnoty jsou vůle. | Fit | Typ | Rozsah 30 mm (mikronů) | Typické použití |
| H7/g6 | Posuvné | 7 až 41 povolení | Polohovací kroužky a vodítka, která potřebují axiální plovák |
| H7/h6 | Lokalizační vůle | vůle 0 až 34 | Klouby, které se musí rozdělit ručně |
| H7/k6 | Přechod | 19 vůle až 15 rušení | Ložisková sedadla pod mírným zatížením, umístění hmoždinky |
| H7/n6 | Přechod | 6 vůle až 28 rušení | Semipermanentní spoje, lehké lisované uložení |
| H7/p6 | Rušení | 1 až 35 rušení | Vnitřní kroužky ložisek při běžném až velkém zatížení |
| H7/s6 | Vynucený | 14 až 48 rušení | Velké rázové zatížení, potřebuje zahřátí nebo lis |
Od stolu k sedadlu ložiska
Pravidlo, které rozhoduje o většině uložení ložisek, je směr zatížení. Pokud se zátěž otáčí vzhledem k vnitřnímu kroužku, potřebuje vnitřní kroužek zasahovat do hřídele a vnější kroužek by měl sedět s malou vůlí v pouzdře. Pokud vnější kroužek nese rotační zatížení, jako u náboje kola, čísla se prohodí a pouzdro dostane interferenci.
V praxi pokrývá hřídel v k5 nebo k6 normální zatížení, zatímco m5 nebo m6 vyhovuje vyššímu zatížení. Pevný vnější kroužek obvykle běží v pouzdře H7 nebo J7. Jakmile se vnější kroužek otáčí, K7 nebo M7 se stává bezpečnějším výchozím bodem a vrtání je často dokončeno broušením po sestavení pouzdra, aby se udržela kruhovitost pod kontrolou. Výběr modelu si zaslouží stejnou péči jako samotný fit a tento návod dále výběr modelu ložiska prochází otázkami zatížení a rychlosti, které přicházejí před výzvou k toleranci.
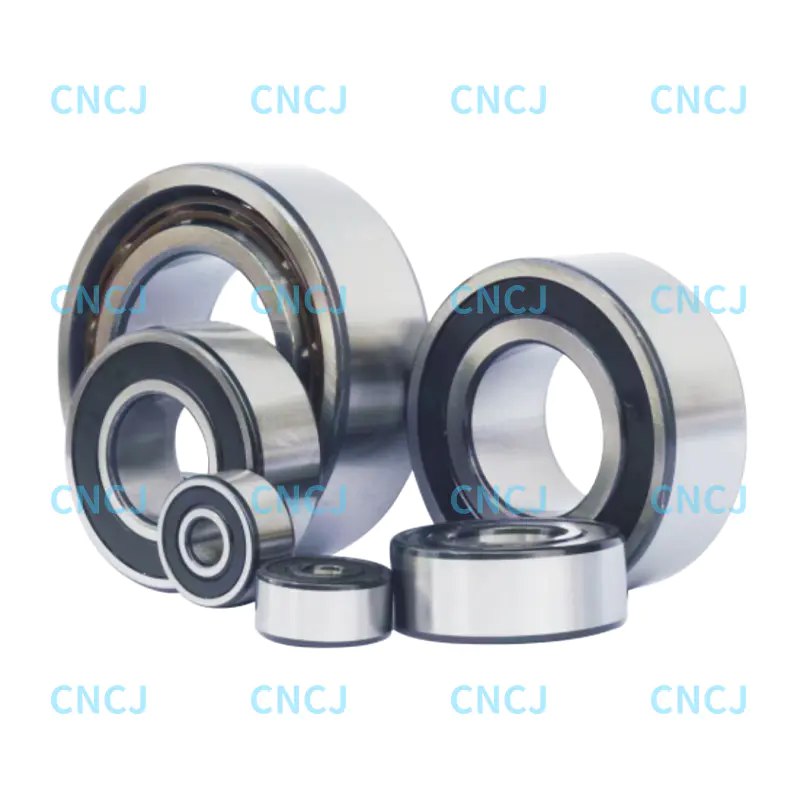 Dvouřadá kuličková ložiska s kosoúhlým stykem řady 32 a 33 Tato dvouřadá ložiska s kosoúhlým stykem po vedení uložením hřídele a tělesa vyhovují kombinovanému radiálnímu a axiálnímu zatížení; řada 32 nabízí větší axiální kapacitu. Zobrazit produkt →
Také materiál bydlení mění odpověď. Hliník se rozpíná rychlostí zhruba 23 mikronů na metr na stupeň Celsia oproti 11 až 12 u oceli, takže hliníkové pouzdro, které je na pracovním stole správně, může při provozní teplotě ztratit přilnavost. V těchto aplikacích musí být počáteční usazení těsnější, nebo pouzdro potřebuje ocelovou vložku.
Usazení, vůle a předpětí: Co tabulka neukazuje
Uložení s přesahem ukradne část vnitřní vůle ložiska. Zpravidla se zhruba 70 až 80 procent diametrálního přesahu přemění na zmenšenou radiální vnitřní vůli a podíl stoupá na tenkostěnných kroužcích a dutých hřídelích. Sedlo k6 s vrtáním 30 mm proto může spotřebovat 10 až 12 mikronů vůle, než se stroj vůbec rozběhne.
Skupiny ISO 5753 jako CN a C3 existují právě z tohoto důvodu. Skupina vůlí by měla být zvolena po výpočtu uložení, ne dříve, protože ložisko, které začíná na spodním konci CN a ztrácí 11 mikronů na uložení, může skončit předepjaté a zahřáté. Předepjatá uspořádání si také zaslouží ověřovací krok, obvykle kontrolu krouticího momentu na smontovaném hřídeli nebo měření nárůstu teploty při krátkém záběhu.
 Dvouřadá kuličková ložiska s kosoúhlým stykem řady 52 a 53 Pokud záleží na skupinách vůlí a hlučnosti chodu, tato dvouřadá ložiska s kosoúhlým stykem nabízejí možnosti těsnění a mazání pro vřetena, větrnou energii, náboje kol a čerpadla. Zobrazit produkt →
Tam, kde se očekává, že sestava poběží rychlostí, má lícování také vliv na hluk. Příliš volné sedlo umožňuje kroucení kroužku a tečení se projevuje jako nízkofrekvenční dunění dlouho předtím, než se objeví jakékoli viditelné opotřebení.
Kde se tabulka zastaví a část začíná
Teplota je první slepé místo. Ocel roste o 11,5 mikronů na metr na každý stupeň Celsia. 100 mm ocelový otvor měřený při 30 stupních Celsia místo referenčního 20 stupňů je zhruba o 11,5 mikronu větší než jeho certifikovaná velikost a v pásmu nad 80 až 120 mm je tolerance IT7 široká pouze 35 mikronů, takže samotný drift zabírá třetinu přídavku.
Nejistota měření je druhá. Dobrý ruční mikrometr udrží plus minus 2 mikrony na kontrolovaném dílu s kvalifikovaným operátorem, a jakmile se přidá kalibrace měřidla, teplota dílu a technika, 4 až 6 mikronů je realistický údaj. Toto číslo musí ležet uvnitř tolerančního pásma, ne vedle něj.
 Kuličková ložiska s hlubokou drážkou od Ningbo Wanshun Bearing Pro kontrolu kruhovitosti, povrchové úpravy a stavu lisovaného uložení poskytuje toto kuličkové ložisko s hlubokou drážkou přístup k dotazům a nabídkám. Zobrazit produkt →
Geometrie je třetí. Velikostní tabulky neříkají nic o kulatosti, válcovitosti, kuželovitosti nebo povrchové úpravě. Třílaločný vývrt může projít dvoubodovou mikrometrickou kontrolou a přesto vytvořit uložení, které chrastí nebo se zadře. Lisované spoje obecně vyžadují povrchovou úpravu pod asi 0,4 mikronu Ra, protože hrubší povrch se během montáže střihne a tiše vrací část interference, kterou jste vypočítali.
Praktická kontrola, než schválíte fitko
- Před porovnáním jakýchkoli čísel ověřte na obou výkresech jmenovité pásmo, normu a systém jednotek.
- Převeďte tabulkovou hodnotu z mikronů na milimetry a zapište na výkres skutečné limity, nejen kód třídy.
- Zjistěte, zda se zátěž otáčí s vnitřním kroužkem nebo vnějším kroužkem, a zkontrolujte, zda je interference na zatíženém kroužku.
- Odečtěte očekávanou ztrátu povolení od požadované vnitřní vůle a poté potvrďte, že skupina povolení stále vyhovuje aplikaci.
- Před přijetím nebo zamítnutím díl namočte na referenční teplotu a ověřte měřicí zařízení včetně kalibrace.
- Zkontrolujte formulář a dokončete samostatně. Velikost sama o sobě nevystihuje padnutí.
Nic z toho nečiní tabulku metrických tolerancí nespolehlivou. Jednoduše to znamená, že tabulka vám dá velikost pásma a vše ostatní o spoji pochází ze směru zatížení, teploty, ztráty vůle a geometrie. Stavíme vysoce přesná dvouřadá kuličková ložiska s kosoúhlým stykem s nízkou hlučností a ložiska s hlubokou drážkou podle stejných pravidel ISO 286 a toleranční řetězec je znovu kontrolován při montáži, nikoli pouze na rýsovacím prkně. Když je lícování kritické, vytvořte jeden spoj, změřte montážní sílu a nechte součást potvrdit, co předpovídala tabulka.