Hřídel o průměru 25 mm, která měří 24,990 mm, zapuštěná do otvoru pouzdra, který měří 25,020 mm, ponechává mezeru 0,030 mm. Na výkresu nic nevypadá, oba díly projdou rychlou kontrolou třmenu, a přesto tato mezera rozhoduje o tom, zda se sestava po měsíci výroby poběží tiše, nebo se sama uvolní. Tolerance hřídele a díry je to, co nastavuje tuto mezeru nebo uchopení, a je to obvykle první věc, kterou stojí za to znovu zkontrolovat, když přestavba selže dvakrát stejným způsobem.
Praktická odpověď je krátká. Pracujte v systému na bázi děr, jako je H7, pokud neexistuje jasný důvod, proč ne, vyberte třídu lícování ze směru zatížení, teplotního rozdílu a způsobu montáže a poté potvrďte výsledek v tisícinách milimetru místo toho, abyste předpokládali, že strojník dopadne přesně na nominální hodnotu.
Jak se píše tolerance hřídele a díry
Velikost jako 25 H7 nese dvě samostatné informace. Písmeno H určuje polohu toleranční zóny vzhledem ke jmenovité 25 mm. U díry znamená horní písmeno H dolní mez přesně na nominální hodnotě, takže zóna běží směrem nahoru od 25 000 mm. Číslo 7 určuje šířku této zóny, která se nazývá stupeň tolerance. Při 25 mm se IT7 rovná 0,021 mm, takže otvor H7 může měřit kdekoli mezi 25 000 mm a 25,021 mm.
Hřídel zapsaný jako 25 h6 sleduje stejnou logiku v opačném směru. Dolní případ h udává horní mez na nominální hodnotu, takže hřídel běží od 24 987 mm do 25 000 mm. Změnou písmene se přesune celá zóna. Změna čísla změní pouze šířku zóny a tato šířka rychle roste s nominální velikostí.
Šířky tolerančního stupně pro jmenovité velikosti nad 18 mm a do 30 mm, všechny hodnoty v milimetrech, na základě ISO 286. | Stupeň tolerance | Šířka zóny 25 mm | Typické použití |
| IT6 | 0,013 mm | Přesné uložení, uložení ložisek, jemná vřetena stroje |
| IT7 | 0,021 mm | Standardní uložení s otvorem, běžná pouzdra strojů |
| IT8 | 0,033 mm | Lisovací a polohovací uložení s mírným zatížením |
| IT9 | 0,052 mm | Volné střihy, kryty na nekritických kloubech |
| IT10 až IT11 | 0,084 až 0,130 mm | Svařované nebo šroubované konstrukce, velké vůle |
Krok z IT7 na IT9 více než zdvojnásobuje povolené pásmo. Tato jediná třída často odděluje kontrolované lisované uložení od sestavy, která potřebuje upevňovací směs, aby zůstala pohromadě.
Základ otvoru nebo Základ hřídele
ISO 286 umožňuje ukotvit toleranční zónu na kteroukoli součást. V systému základů díry díra zůstane na H a písmeno hřídele se změní, aby se vytvořilo lícování. V základním systému hřídele hřídel zůstane na h a písmeno díry se změní.
Ve většině výroby vítězí základ děr, protože otvory se hůře dokončují na velikost a snáze se měří. Výstružník, nastavení vyvrtávací tyče nebo měrka kuželky je vyhrazena pro jeden jmenovitý průměr, takže zachování variace na hřídeli, která je soustružena a broušena na jakoukoli potřebnou velikost, snižuje náklady na nástroje. Základ hřídele má smysl, když jeden hotový hřídel, jako je broušené vřeteno nebo tyč tažená za studena, musí přijmout několik různých nábojů, nebo když je jedna délka hřídele sdílena napříč celou řadou produktů.
Pasuje vůle, přechod a rušení
Jakmile jsou obě zóny známé, shoda je rozdíl mezi nimi. Výsledkem je mezera, rozsah, který překročí nulu, nebo trvalý záběr. Níže uvedená tabulka ukazuje stejný 25 mm kloub s pěti písmeny hřídele proti otvoru H7. Záporné hodnoty znamenají interferenci.
Rozsahy vůle a přesahu pro otvor 25 mm H7 spárovaný s běžnými tolerancemi hřídele, hodnoty v milimetrech. | Fit | Typ | Rozsah odbavení | Kam se to hodí |
| 25 H7/h6 | Odbavení | 0,000 až 0,034 mm | Lokalizace lehkým pohybem, montáž ručně |
| 25 H7/g6 | Odbavení | 0,007 až 0,041 mm | Uzavírejte posuv pomocí olejového filmu, vřeten a vodítek |
| 25 H7/k6 | Přechod | -0,015 až 0,019 mm | Umístění se hodí tam, kde klíče nebo hmoždinky přenášejí krouticí moment |
| 25 H7/p6 | Rušení | -0,035 až -0,001 mm | Lehký lis, drží pouzdro bez upevňovacích prvků |
| 25 H7/s6 | Rušení | -0,048 až -0,014 mm | Trvalé lisování, lisování nebo smršťování |
Všimněte si, že H7/k6 překračuje nulu. Jakékoli přechodové uložení je sázkou na skutečně vyrobené velikosti, takže je spolehlivé pouze tehdy, když jsou oba díly měřeny nebo vyrobeny pod statistickou kontrolou. Přes šarži padesáti pouzder, přechodové uložení obvykle přináší několik těsných částí a několik volných.
Proč sedla ložisek nesplňují normy IT
Valivá ložiska se dodávají hotová, takže jejich vrtání a vnější průměr jsou tolerovány spíše ložiskovou normou než ISO 286. Pro vrtání 25 mm v normální třídě přesnosti je vrtání jmenovité nebo až zhruba o 0,010 mm menší a nikdy nedochází k nadměrnému rozměru. Toto jediné pravidlo mění způsob, jakým musí být napsán spojovací hřídel, protože hřídel vyrobený přesně 25 000 mm již v tomto otvoru lehce zasahuje.
Kroužky tenkého průřezu přidávají druhou komplikaci. Lisovaný kroužek přebírá geometrii jeho sedla, takže pouzdro, které projde kontrolou průměru, ale nese 0,010 mm oválnosti, přenese tento tvar přímo do oběžné dráhy. U vysoce přesných sestav je kulatost a kuželovitost obvykle důležitější než samotný průměr pásu.
Pracovní pravidlo je, že kroužek rotující vzhledem ke směru zatížení potřebuje těsnější sedlo, zatímco stacionární kroužek může běžet volnější. U ventilátoru s rotujícím hřídelem a pevným pouzdrem to znamená sedlo hřídele kolem k6 nebo m6 a pouzdro kolem H7 nebo J7. Otočte uspořádání a pouzdro se stane těsnou stranou.
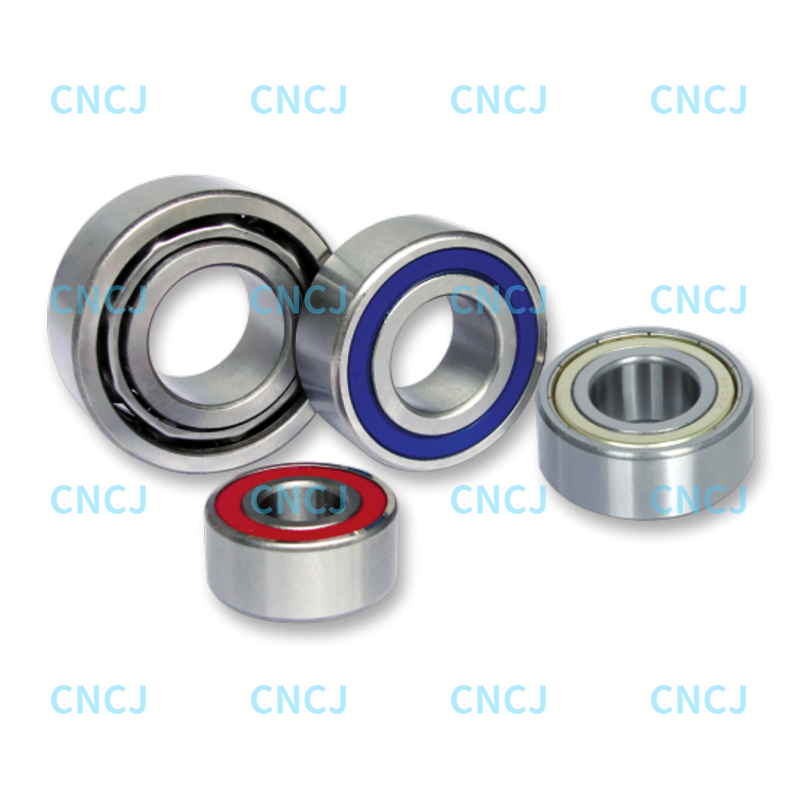 Dvouřadá ložiska s kosoúhlým stykem řady 52 a 53 Tato dvouřadá ložiska s kosoúhlým stykem jsou užitečná tam, kde musí být vyvážená třída uložení a předpětí, nesou kombinovaná zatížení s utěsněnými konstrukcemi a mazáním s nízkým třením. Zobrazit produkt →
Fitinky také spolupracují s vnitřní vůlí. Dvouřadé ložisko s kosoúhlým stykem uložené s lisovaným uložením na obou kroužcích ztrácí část své provozní vůle v důsledku pružného stlačení, což je jeden z důvodů, proč je třeba zvolit třídu předpětí a uložení společně. Naše poznámka na výběr předpětí pro ložiska řady 52 a 53 prochází stejným kompromisem ze strany ložiska.
Věci, které přepisují kresbu
Teplota
Ocel roste o 0,0115 mm na 100 mm délky na každých 100 stupňů Celsia zvýšení teploty. Na 25mm hřídeli, který je zhruba 0,029 mm širší než celé pásmo IT7. Horká hřídel se zasune do studeného pouzdra mnohem snadněji, než naznačuje nákres, a kloub, který se cítil přímo na studeném stole, může ztratit přilnavost, jakmile stroj dosáhne provozní teploty.
Kulatost a kuželovitost
Třílaločný otvor může vykazovat dokonalý průměr při měření ve dvou bodech, přičemž se v provozu chová jako interferenční uložení. Zkontrolujte kruhovitost ve třech polohách a udržujte kužel uvnitř sedla ložiska na zlomek tolerance průměru.
Povrchová úprava a nátěr
Interference se měří přes vrcholy dvou povrchů. Stopy po broušení a špičky otáčení se během lisování zplošťují, takže hrubý hřídel ztrácí zhruba jednu až dvě tisíciny milimetru účinného záběru. Pokovování a barva na otvoru pouzdra se pohybují opačným směrem a musí být přidány k jmenovité velikosti před výpočtem lícování.
Podmínky měření
Limity a uložení předpokládají 20 stupňů Celsia a kalibrovaný přístroj. Mikrometr držený na horké součásti, třmen zmáčknutý silným tlakem palce nebo dílenská podlaha, která se mezi směnami houpe o dvacet stupňů, to vše může sešrotovat dokonale dobrou součástku.
Způsob montáže
Spoj, který potřebuje deset tun lisovací síly na papír, může v praxi potřebovat hydraulický lis, indukční ohřívač nebo smršťovací uložení. Pokud je jediným dostupným nástrojem kladivo, snižte rušení před zahájením výroby spíše než po prvním prasklém krytu.
Jak určit přizpůsobení bez přepracování
- Stanovte jmenovitou velikost z funkčního požadavku, nikoli z nejbližší skladové lišty.
- Rozhodněte o směru zatížení pro každý díl a zjistěte, který díl se vzhledem k zatížení otáčí.
- Nejprve vyberte typ uložení: vůle pro pohyb, přechod pro umístění, interference pro trvalé uchopení.
- Přijměte základnu díry a napište díru jako H plus stupeň, který odpovídá požadované přesnosti, obvykle H7 nebo H8.
- Vyberte písmeno hřídele, které vytváří požadovanou vůli nebo přesah, a poté zapište obě mezní hodnoty v milimetrech.
- Před uvolněním výkresu zkontrolujte čísla podle teploty, tloušťky povlaku a dostupných montážních nástrojů.
- Uveďte metodu měření a teplotu na výkresu, kdykoli je pás napnutý.
Výslovné zapsání obou limitů je krok, který se nejčastěji přeskakuje, a je to ten, který šetří nejvíce peněz, protože odstraňuje jakýkoli argument o tom, co H7 znamená pro tento konkrétní průměr.
Kde se tyto možnosti objevují ve skutečném vybavení
Obecná rotační podpora, od čerpadel a ventilátorů po malé převodovky, obvykle pohání kuličkové ložisko s hlubokou drážkou na sedle hřídele v rozsahu j5 až k6 a pouzdro v H7 nebo J7, přičemž těsnější strana je umístěna na kterémkoli kroužku, který nese rotační zatížení.
 Kuličková ložiska s hlubokou drážkou pro obecnou rotační podporu Jednoduchá vysokokapacitní ložiska s nízkým třením pro čerpadla, ventilátory a převodovky s řadou 42 a 43 ve více specifikacích. Zobrazit produkt →
Zařízení, která musí zůstat stabilní při kombinovaném radiálním a axiálním zatížení, jako jsou kompaktní pohony, dopravníkové válečky a řízená vozidla, často používají dvouřadá ložiska s pevněji usazenými oběma kroužky. Zde musí být lícování a vnitřní vůle vyladěny společně, protože přílišné sevření obou kroužků odstraňuje provozní vůli, která udržuje nízkou hladinu hluku a vibrací.
Dvouřadá kuličková ložiska pro kombinované radiální a axiální zatížení Dvouřadá ložiska s kosoúhlým stykem přenášejí radiální a dvousměrná axiální zatížení, dodávají vysokou tuhost a vyhovují nábojům, přesným strojům a pevně usazeným uspořádáním. Zobrazit produkt → v Ložisko Ningbo Wanshun Otázky týkající se tolerance, které dostáváme od výrobců strojů, se téměř vždy týkají sedla zkopírovaného ze staršího výkresu bez opětovné kontroly směru zatížení nebo provozní teploty.
Usnadnění rozhodování o toleranci
Tolerance hřídele a díry je malá aritmetika s velkým vlivem na spolehlivost. Ukotvěte zónu na díru, vyberte typ lícování z práce, kterou má kloub dělat, a napište obě limity tak, aby obchod, inspektor a kupující četli stejná čísla. Když musí kloub pracovat za tepla, sedět na tenkém kroužkovém ložisku nebo nést velké zatížení, považujte uložení a vnitřní vůli za jedno rozhodnutí, nikoli jako dvě, protože v provozu se tak chovají.